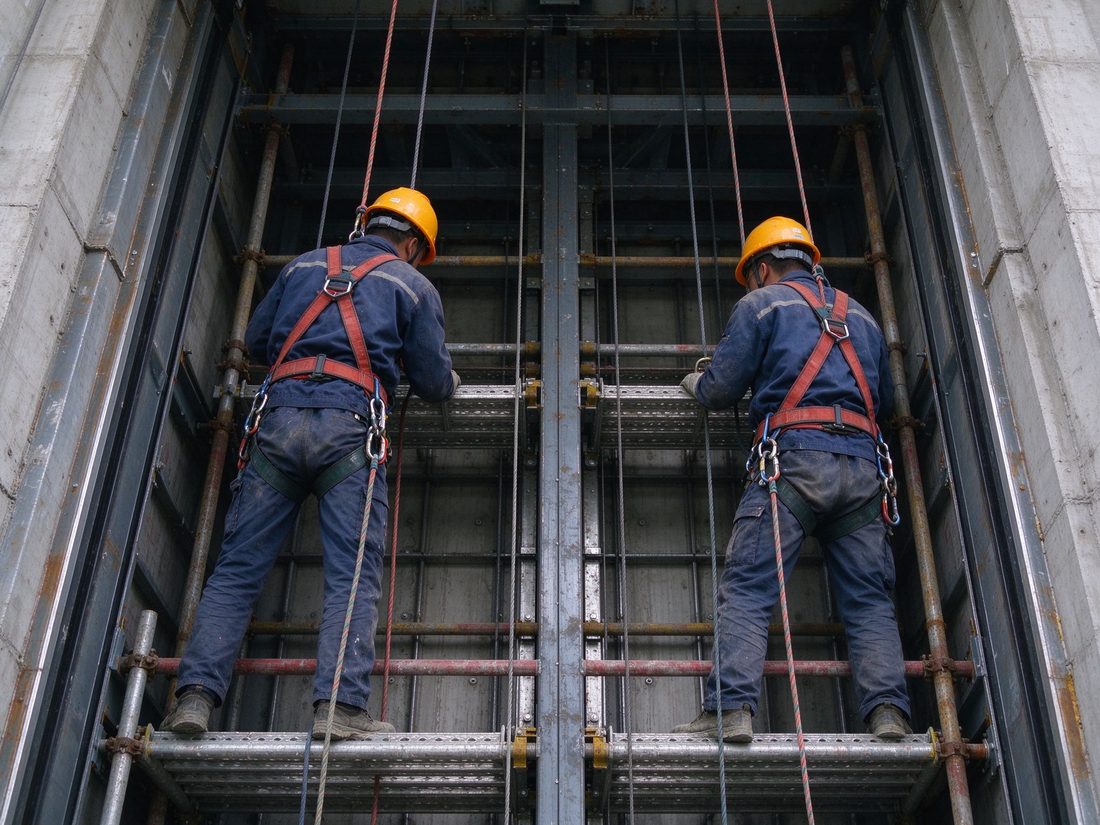
同一批设备,两支队伍装出来可能是两种命运。差别不在设备,而在工序是否按标准走、隐蔽节点是否留档。
工序一:放样与基准
按图纸在井道内定基准线,复核井道垂直度、预留洞口位置与机房条件。偏差在这里发现,处理成本最低;装到一半才发现,就要拆改。
工序二:导轨支架与找正
导轨垂直度直接决定运行平稳性与导靴磨损速度。支架间距、垫片调整与导轨接头台阶都要按规范处理,这是最容易被赶工跳过的一步。
工序三:轿厢与对重装配
轿厢拼装要控制对角线偏差与门框垂直度,对重块固定要防松脱。导靴间隙按厂家要求调整,过紧会增加噪音与磨损。
工序四:门系统
层门与轿门的间隙、门锁啮合深度、自闭装置力度、光幕位置,都是故障与投诉的高发点。装完应逐层手动与电动各试一遍。
工序五:电气与安全回路
随行电缆固定、接地、控制柜接线与标识、安全回路与限位开关,全部要按图核对。线号标识不清会给后续维保带来长期麻烦。
工序六:调试与自检
平层精度、开关门速度、加减速曲线、制动器间隙与应急救援装置逐项调校,自检记录归档后再报监督检验。
安装环节我们执行工序验收制,隐蔽工程留影像,业主或监理可到场确认,不必天天守工地。